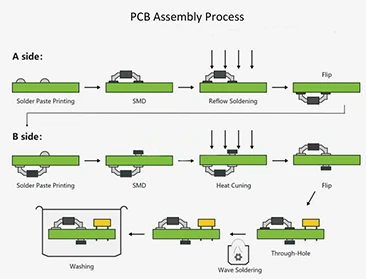
ขั้นตอนที่ 1: การเตรียมเบื้องต้น
การยอมรับวัสดุ
PCB Bare Board: ตรวจสอบความสมบูรณ์ของหน้ากากประสานและความหนาของหลุมทองแดง (มากกว่าหรือเท่ากับ25μm)
บัดกรีวาง: การทดสอบความหนืด (800-1200 kcps), แช่เย็นและอุ่นเครื่องเป็นเวลา 4 ชั่วโมง
การเลือกตาข่ายเหล็ก
เลเซอร์ตัดตาข่ายสแตนเลสขนาดเปิด=พื้นที่แผ่น× 90%
ขั้นตอนที่ 2: กระบวนการ SMT
การพิมพ์บัดกรี
มุมมีดโกน 60 องศา, ความเร็ว 20-80 mm/s, ความดัน 5-15 kg
SPI (เครื่องทดสอบการวางบัดกรี) วัดความหนา/พื้นที่/ปริมาตร, CPK มากกว่าหรือเท่ากับ 1.33
แพทช์
เครื่องแพทช์ที่มีความแม่นยำสูง (± 0. ความแม่นยำ 025 มม.), 0402 ความเร็วในการจัดวางส่วนประกอบมากกว่าหรือเท่ากับ 30, 000 CPH
การบัดกรี
เส้นโค้งอุณหภูมิทั่วไป: การอุ่น (1-3 องศา /s) →อุณหภูมิคงที่ (150-180 องศา, 60-90 s) → reflow (สูงกว่า 220 องศา, 40-60 s)
ขั้นตอนที่ 3: กระบวนการ THT
การติดตั้งส่วนประกอบปลั๊กอิน
มุมการขึ้นรูป PIN {{0}} องศา, ขอบแรงเฉือน 0. 5-1. 5mm
การบัดกรี
การออกแบบคลื่นคู่: คลื่นสปอยเลอร์ (ความปั่นป่วนสูง) →คลื่นแบน (ข้อต่อบัดกรีเติม)
อุณหภูมิประสาน 245-260 องศาเวลาติดต่อ 3-5 วินาที
ขั้นตอนที่ 4: การตรวจสอบและทดสอบ
การตรวจสอบ AOI
รายการการตรวจสอบ: ชิ้นส่วนที่หายไป, ขั้วย้อนกลับ, รูปร่างร่วมกันประสาน (โดยใช้การถ่ายภาพ RGB+IR หลายสเปกตรัม)
การตรวจสอบรังสีเอกซ์
อัตราโมฆะ BGA น้อยกว่าหรือเท่ากับ 25%การวิเคราะห์ความสมบูรณ์ของการเชื่อม PIN QFN
การทดสอบการทำงาน (ICT/FCT)
ความครอบคลุมการทดสอบ ICT มากกว่าหรือเท่ากับ 85%FCT จำลองสภาพการทำงานจริง
ขั้นตอนที่ 5: หลังการประมวลผล
การทำความสะอาด
การทำความสะอาดด้วยน้ำ (สำหรับการบัดกรีที่ไม่สะอาด) การปนเปื้อนของไอออนน้อยกว่าหรือเท่ากับ 1.56UG/cm² NaCl เทียบเท่า
การเคลือบแบบสามฟอร์ม
การพ่นความหนา 20-50 μmหลังจากการบ่มผ่านการทดสอบ IPC-CC -830 B การทดสอบมาตรฐาน
ปรากฏการณ์หลุมฝังศพ
เหตุผล: การออกแบบแผ่นอุณหภูมิแบบไม่สมมาตร/การไล่ระดับอุณหภูมิที่มากเกินไป
มาตรการตอบโต้: ปรับความสมมาตรของแผ่นให้เหมาะสมและลดอัตราการอุ่น
ข้อต่อประสานที่น่าสงสาร
เหตุผล: กิจกรรมการวางบัดกรีไม่เพียงพอ/ออกซิเดชัน
การตอบโต้: ควบคุมเวลาการใช้งานของบัดกรี (ใช้ภายใน 8 ชั่วโมงหลังจากเปิด)
ลูกปัดประสาน
Reason: The heating slope is too high (>3 องศา /s)
การตอบโต้: ปรับความชันก่อนการอุ่นเป็น 1-2 องศา /s