


ในสถาปัตยกรรมหลักของผลิตภัณฑ์อิเล็กทรอนิกส์ PCB เปรียบเสมือน "ศูนย์ประสาท" ที่ทำงานอย่างแม่นยำ และประสิทธิภาพจะกำหนดความเสถียรและความน่าเชื่อถือของผลิตภัณฑ์อิเล็กทรอนิกส์โดยตรง เป็นลิงค์หลักในกระบวนการผลิตพีซีบีกระบวนการเคลือบมีหน้าที่รับผิดชอบในการหลอมรวมวัสดุหลายชั้นให้เป็นโครงสร้างที่มั่นคง ความแม่นยำของกระบวนการไม่เพียงส่งผลต่อความแข็งแรงเชิงกลและประสิทธิภาพของฉนวนของ PCB เท่านั้น แต่ยังมีบทบาทสำคัญในความสมบูรณ์ของการส่งสัญญาณอีกด้วย ด้านล่างนี้ เราจะวิเคราะห์กระบวนการทั้งหมดของเทคโนโลยีการเคลือบ PCB และเปิดเผยตรรกะทางเทคนิคและจุดควบคุมคุณภาพที่อยู่เบื้องหลัง
1 การเตรียมที่แม่นยำก่อนกด
(1) การคัดเลือกอย่างเข้มงวดและการตรวจสอบวัสดุอย่างพิถีพิถัน
เนื่องจากเป็นรากฐานการเชื่อมต่อทางไฟฟ้าของแผงวงจรพิมพ์ บอร์ดแกนในจึงต้องผ่านการตัดเฉือนที่มีความแม่นยำในการผลิตวงจรภายใน เพื่อให้แน่ใจว่าข้อผิดพลาดด้านความแม่นยำของกราฟิกวงจรจะถูกควบคุมภายใน ± 5 μm ในขั้นตอนการตรวจสอบลักษณะที่ปรากฏ อุปกรณ์ตรวจสอบด้วยแสงอัตโนมัติจะถูกนำมาใช้ในการสแกนพื้นผิวทั้งหมดของคอร์บอร์ด โดยมุ่งเน้นไปที่การตรวจสอบการลัดวงจร วงจรเปิด และข้อบกพร่องรูเข็มที่มีเส้นผ่านศูนย์กลาง 50 μm ในเวลาเดียวกัน เครื่องทดสอบความต้านทานระดับไมโครจะใช้ในการทดสอบค่าการนำไฟฟ้าของวงจร 100% เพื่อให้แน่ใจว่าประสิทธิภาพทางไฟฟ้าของคอร์บอร์ดเป็นไปตามมาตรฐาน
พารามิเตอร์ประสิทธิภาพของฟิล์มกึ่งแข็งตัวจะกำหนดคุณภาพของการยึดติดระหว่างชั้นโดยตรง สำหรับแผงวงจรพิมพ์การสื่อสารความถี่สูง- ควรเลือกชิปกึ่งหายขาดที่สูญเสียต่ำที่มีค่าคงที่ไดอิเล็กทริกน้อยกว่าหรือเท่ากับ 3.0 และการสูญเสียอิเล็กทริกน้อยกว่าหรือเท่ากับ 0.002 สำหรับสถานการณ์ที่มีความน่าเชื่อถือสูง เช่น อุปกรณ์อิเล็กทรอนิกส์ในยานยนต์ จำเป็นต้องใช้รุ่นที่ทนทานต่ออุณหภูมิสูง-ซึ่งมีอุณหภูมิการเปลี่ยนสถานะคล้ายแก้วมากกว่าหรือเท่ากับ 170 องศา ในการตรวจสอบคลังสินค้าวัสดุ กิจกรรมการบ่มเรซินจะถูกตรวจพบโดยเครื่องทดสอบเวลาของเจล และจำเป็นต้องควบคุมส่วนเบี่ยงเบนของเวลาของเจลภายใน ± 10% ในเวลาเดียวกัน เครื่องทดสอบความหนาจะใช้เพื่อตรวจสอบความสม่ำเสมอของแผ่นเพื่อให้แน่ใจว่าค่าเผื่อความหนาน้อยกว่าหรือเท่ากับ ± 5 μm
การเลือกฟอยล์ทองแดงด้านนอกต้องตรงกับข้อกำหนดการออกแบบวงจร สำหรับสถานการณ์ปัจจุบันที่สูง เช่น โมดูลพลังงาน ควรให้ความสำคัญกับการใช้ฟอยล์ทองแดงที่มีความเหนียวสูงที่มีความหนา 70 μm และความแข็งแรงของการลอกควรมากกว่าหรือเท่ากับ 1.5N/mm สำหรับสายสัญญาณความถี่สูง- ขอแนะนำให้ใช้ฟอยล์ทองแดงโปรไฟล์ต่ำพิเศษ 18 μ m - เพื่อลดผลกระทบของผลกระทบของผิวหนัง ความหยาบผิวของฟอยล์ทองแดงควรได้รับการควบคุมภายในช่วง 1.5-2.5 μm และควรสุ่มตัวอย่างเป็นชุดโดยใช้เครื่องมือวัดความหยาบเพื่อกำจัดข้อบกพร่องการแกะสลักที่เกิดจากข้อบกพร่องที่พื้นผิว
(2) การออกแบบอย่างระมัดระวังและการซ้อนโครงสร้างชั้นที่แม่นยำ
การออกแบบการวางซ้อนควรเป็นไปตามหลักการความเข้ากันได้ทางแม่เหล็กไฟฟ้า สำหรับแผงวงจรพิมพ์ความเร็วสูง-ที่มีมากกว่า 10 ชั้น โดยปกติจะใช้โครงสร้างสมมาตรของ "ชั้นสัญญาณ ชั้นชั้นพลังงาน ชั้นสัญญาณ" ระยะห่างระหว่างชั้นพลังงานและชั้นจะถูกควบคุมที่ 50-100 μm เพื่อสร้างเอฟเฟกต์ตัวเก็บประจุที่เชื่อมต่อกันอย่างแน่นหนาและลดเสียงรบกวนจากพลังงาน ในการออกแบบรูบอด ซอฟต์แวร์ CAE ใช้สำหรับการวิเคราะห์การฉายภาพตำแหน่งของรูเพื่อให้แน่ใจว่าค่าเบี่ยงเบนของรูบอดที่อยู่ติดกันนั้นน้อยกว่าหรือเท่ากับ 50 μm เพื่อหลีกเลี่ยงความล้มเหลวในการเชื่อมต่อระหว่างเลเยอร์ที่เกิดจากการวางแนวที่ไม่ตรง กรณีทั่วไปแสดงให้เห็นว่าการใช้แผงวงจร DDR4 แบบซ้อนกันแบบสมมาตร 6 ชั้นช่วยลดการสูญเสียการจำลองความสมบูรณ์ของสัญญาณได้ 12% เมื่อเทียบกับโครงสร้างที่ไม่สมมาตร
การดำเนินการซ้อนจะดำเนินการในสภาพแวดล้อมห้องปลอดเชื้อ Class 1000 และผู้ปฏิบัติงานจำเป็นต้องสวมถุงมือและหน้ากากป้องกันไฟฟ้าสถิต-เพื่อหลีกเลี่ยงอิทธิพลของมลภาวะของมนุษย์ การใช้ระบบการจัดตำแหน่งด้วยภาพเพื่อค้นหาแต่ละชั้นของวัสดุ ความแม่นยำในการจัดตำแหน่งแกน X/Y สามารถเข้าถึง ± 25 μ m ในแง่ของวัสดุเสริม จะเลือกกระดาษแยกโพลีอิไมด์ที่ทนต่ออุณหภูมิสูง-สูง (ความต้านทานต่ออุณหภูมิมากกว่าหรือเท่ากับ 260 องศา ) โดยมีการควบคุมความทนทานต่อความหนาภายใน ± 2 μ m วัสดุกันกระแทกใช้ใยแก้วที่มีความหนาแน่น 0.3 ก./ซม. ³ เพื่อสร้างสมดุลการกระจายแรงกด หลังจากการซ้อนเสร็จสิ้น ความหนารวมของวัสดุจะต้องได้รับการตรวจสอบโดยวิธีการชั่งน้ำหนัก โดยมีข้อผิดพลาดน้อยกว่าหรือเท่ากับ ± 3%
2, การควบคุมการกดที่แม่นยำ
(1) การปรับแต่งพารามิเตอร์อุปกรณ์อย่างละเอียด
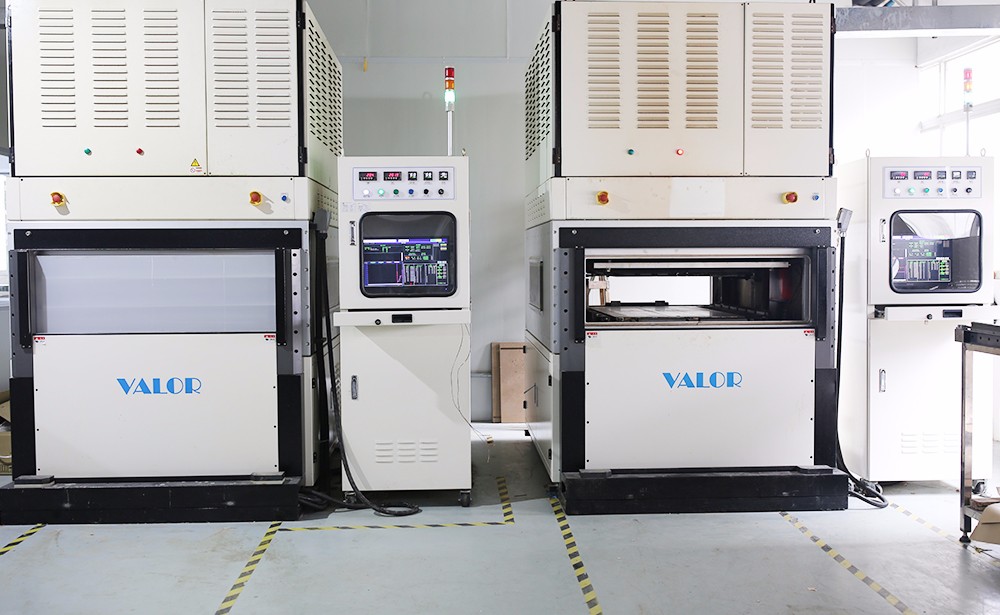
การควบคุมอุณหภูมิใช้เทคโนโลยีการควบคุมอุณหภูมิแบบหลายโซน และความแตกต่างของอุณหภูมิพื้นผิวของแผ่นเหล็กกดคือน้อยกว่าหรือเท่ากับ ± 1.5 องศา ยกตัวอย่างวัสดุ FR-4 บางชนิด กราฟการบ่มของมันถูกแบ่งออกเป็นสามขั้นตอน: ขั้นตอนการอุ่น (60-120 องศา อัตราการทำความร้อน 3 องศา /นาที) ขั้นตอนการบ่ม (180 องศา ± 2 องศา ฉนวนเป็นเวลา 90 นาที) และขั้นตอนการบ่มหลัง (ค่อยๆ เย็นลงเหลือต่ำกว่า 80 องศา) การตรวจสอบอุณหภูมิศูนย์กลางของแผ่นพื้นแบบเรียลไทม์โดยใช้เทอร์โมมิเตอร์อินฟราเรดเพื่อให้แน่ใจว่ามีความเบี่ยงเบนน้อยกว่าหรือเท่ากับ ± 3 องศาจากเส้นโค้งที่ตั้งไว้
การควบคุมแรงดันใช้ระบบเซอร์โวไฮดรอลิก และการควบคุมระดับความดันภายใน 5psi/mm สำหรับแผงวงจรพิมพ์ 8 ชั้น ความดันเริ่มต้นตั้งไว้ที่ 150psi เมื่ออุณหภูมิสูงขึ้นถึง 120 องศา (ระยะการหลอมเรซิน) ให้ค่อยๆ เพิ่มความดันเป็น 400psi และความผันผวนของความดันในระหว่างขั้นตอนการถือครองจะน้อยกว่าหรือเท่ากับ ± 10psi แผงพื้นที่ขนาดใหญ่ ( มากกว่าหรือเท่ากับ 400 มม. × 500 มม.) จำเป็นต้องมีการเปิดใช้งานฟังก์ชันการชดเชยแรงดันโซน ซึ่งจะปรับแรงดันในพื้นที่แบบไดนามิกผ่านเมทริกซ์เซ็นเซอร์แรงดัน เพื่อให้แน่ใจว่าข้อผิดพลาดความสม่ำเสมอของความหนาของแผ่นน้อยกว่าหรือเท่ากับ ± 5 μm
การบริหารเวลาเป็นไปตามหลักการทำงานร่วมกันสามมิติ-ของ "เวลาความดันอุณหภูมิ" ข้อมูลการทดลองแสดงให้เห็นว่าภายใต้สภาวะ 180 องศา /400psi จะใช้เวลาประมาณ 85-95 นาทีเพื่อให้แผ่นกึ่งแข็งตัวแข็งตัวเต็มที่ และต่ำกว่า 80 นาที ความแข็งแรงของเปลือกชั้นในจะลดลงมากกว่า 20% สำหรับกระบวนการฟอยล์ทองแดงหนา (มากกว่าหรือเท่ากับ 70 μ m) จะต้องยืดเวลาการยึดออกไปอีก 15-20 นาทีเพื่อให้แน่ใจว่าเรซินจะเต็มพื้นที่เว้าของฟอยล์ทองแดงจนเต็ม
(2) การตรวจสอบกระบวนการกดแบบเรียลไทม์
ในระหว่างขั้นตอนการทำความร้อน ระบบ PLC จะบันทึกการเปลี่ยนแปลงของอุณหภูมิทุกๆ นาที และสัญญาณเตือนจะถูกกระตุ้นโดยอัตโนมัติเมื่ออัตราการทำความร้อนเกิน 5 องศา /นาที ในขั้นตอนนี้ จุดเน้นอยู่ที่การสังเกตสถานะการหลอมเหลวของเรซิน ตามหลักการแล้ว แผ่นกึ่งแข็งจะเริ่มแสดงสถานะการไหลในช่วง 90-110 องศา หากเกิดการหลอมละลายก่อนเวลาอันควร (เช่น ต่ำกว่า 80 องศา) จำเป็นต้องตรวจสอบสภาพแวดล้อมในการจัดเก็บวัสดุ (ความชื้นควรน้อยกว่าหรือเท่ากับ 5% RH)
ในระหว่างขั้นตอนการบำรุงรักษาฉนวนและแรงดัน เครื่องส่งสัญญาณแรงดันจะใช้เพื่อตรวจสอบแรงดันกระบอกสูบแบบเรียลไทม์ เมื่อความผันผวนของแรงดันเกิน ± 15psi ระบบจะเริ่มปั๊มชดเชยโดยอัตโนมัติเพื่อแก้ไขแรงดัน ในเวลาเดียวกัน ข้อมูลอุณหภูมิจะถูกบันทึกทุกๆ 5 นาทีผ่านเซ็นเซอร์เทอร์โมคัปเปิลที่ติดตั้งอยู่ภายในแผ่นเหล็ก ทำให้เกิดกราฟเวลาอุณหภูมิสำหรับการตรวจสอบย้อนกลับกระบวนการและการปรับให้เหมาะสมที่สุด
ขั้นตอนการทำความเย็นใช้เทคโนโลยีการทำความเย็นแบบไล่ระดับ ซึ่งขั้นแรกจะทำให้อุปกรณ์เย็นลงตามธรรมชาติให้ต่ำกว่า 120 องศา (อัตราการทำความเย็นน้อยกว่าหรือเท่ากับ 5 องศา /นาที) จากนั้นจึงถ่ายโอนไปยังอุโมงค์ระบายความร้อนด้วยอากาศ- (ความเร็วลม 2-3 เมตร/วินาที) เพื่อให้เย็นลงจนถึงอุณหภูมิห้อง สำหรับวัสดุ TG สูง (Tg มากกว่าหรือเท่ากับ 180 องศา) จำเป็นต้องระบายความร้อนช้าๆ ที่สูงกว่า 80 องศาเป็นเวลา 30 นาที เพื่อลดการสะสมความเครียดภายใน หลังจากการทดสอบ กระบวนการนี้สามารถลดการบิดเบี้ยวของแผงวงจรพิมพ์ได้มากกว่า 40%
3 การทดสอบและการจัดการอย่างเข้มงวดหลังการบีบอัด
(1) การตรวจสอบข้อบกพร่องด้านรูปลักษณ์อย่างระมัดระวัง
การตรวจสอบด้วยสายตาใช้แหล่งกำเนิดแสงแบบหลายมุม (อุณหภูมิสี 5,000-6500K) และเจ้าหน้าที่ตรวจสอบจำเป็นต้องมีประสบการณ์มากกว่า 2 ปี และสามารถระบุฟองอากาศที่มีเส้นผ่านศูนย์กลางมากกว่าหรือเท่ากับ 0.3 มม. และข้อบกพร่องการแยกส่วนที่มีความยาวมากกว่าหรือเท่ากับ 1 มม. สำหรับขอบล้น เกจวัดความหนาเลเซอร์ใช้เพื่อตรวจจับความหนาล้น โดยมีข้อกำหนดน้อยกว่าหรือเท่ากับ 0.1 มม. เพื่อหลีกเลี่ยงผลกระทบต่อความแม่นยำในการกัดในภายหลัง
การตรวจด้วยกล้องจุลทรรศน์โดยใช้กล้องจุลทรรศน์แบบใช้แสง 50-200x โดยเน้นที่การสังเกตสถานการณ์การเติมเรซินที่จุดเชื่อมต่อของรูฝังแบบตาบอด ซึ่งต้องการอัตราส่วนของโมฆะน้อยกว่าหรือเท่ากับ 5% สำหรับพื้นที่วงจรที่มีความหนาแน่นสูง- ควรตรวจสอบการวางแนวระหว่างเลเยอร์ผ่านการวิเคราะห์ชิ้น ออฟเซ็ตแกน X/Y ควรน้อยกว่าหรือเท่ากับ 50 μ m และข้อผิดพลาดความสม่ำเสมอของความหนาของเรซินแกน Z ควรน้อยกว่าหรือเท่ากับ ± 10%
(2) การวัดขนาดและความหนาที่แม่นยำ
การวัดขนาดใช้เครื่องมือวัดภาพเพื่อสแกนตำแหน่งความยาว ความกว้าง และรูรับแสงของบอร์ดโดยอัตโนมัติ โดยมีความแม่นยำในการประสานงานที่ ± 10 μm สำหรับเพลตที่ไม่ปกติ การจับคู่รูปร่างทำได้โดยการนำเข้าข้อมูล CAD โดยมีการควบคุมความคลาดเคลื่อนของมิติภายใน ± 0.05 มม.
การตรวจจับความหนาใช้ไมโครมิเตอร์ในการวัดทั้งหมด 5 จุดที่มุมทั้งสี่และศูนย์กลางของแผ่น ความหนาเฉลี่ยเบี่ยงเบนไปจากค่าการออกแบบน้อยกว่าหรือเท่ากับ ± 3% และช่วงความหนาของแต่ละจุดตรวจวัดคือน้อยกว่าหรือเท่ากับ 50 μm สำหรับบอร์ดหลาย-แผ่น จำเป็นต้องมีการทดสอบความหนาของทองแดงแบบไม่-แบบทำลายแต่ละชั้นโดยใช้เกจวัดความหนารังสีเอกซ์- โดยมีค่าเบี่ยงเบนความหนาของทองแดงในชั้นในน้อยกว่าหรือเท่ากับ ± 10% และค่าเบี่ยงเบนความหนาของทองแดงของชั้นนอกมีค่าน้อยกว่าหรือเท่ากับ ± 5%
(3) การซ่อมแซมข้อบกพร่องอย่างมีประสิทธิภาพและการจัดการผลิตภัณฑ์อย่างเหมาะสม
การซ่อมแซมข้อบกพร่อง: สำหรับฟองอากาศที่มีพื้นที่น้อยกว่าหรือเท่ากับ 5 มม. ² จะใช้เทคโนโลยีการซ่อมแซมด้วยการกดร้อนด้วยสุญญากาศ (อุณหภูมิ 180 องศา ความดัน 600psi เวลา 10 นาที) หลังการซ่อมแซม จำเป็นต้องมีการตรวจสอบการตัดเฉือนใหม่ สำหรับการลัดวงจรระดับไมโครในวงจร จะใช้อุปกรณ์แกะสลักด้วยเลเซอร์ขนาดเล็ก (เส้นผ่านศูนย์กลางลำแสงน้อยกว่าหรือเท่ากับ 50 μ m) เพื่อกำจัดจุดลัดวงจรอย่างแม่นยำ และหลังการซ่อมแซม ค่าการนำไฟฟ้าจะได้รับการยืนยันผ่านการทดสอบฟลายอิงพิน สถิติแสดงให้เห็นว่าอัตราความสำเร็จของการซ่อมแซมข้อบกพร่องเล็กน้อยสามารถเข้าถึงได้มากกว่า 90% แต่จำนวนการซ่อมแซมถูกจำกัดไว้ที่น้อยกว่าหรือเท่ากับ 2 ครั้ง
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 ไมโครเมตร เศษซากผลิตภัณฑ์จำเป็นต้องถูกบดขยี้ และเหตุผลของการเสียควรได้รับการบันทึกผ่านระบบ ERP เพื่อให้สามารถติดตามการปรับปรุงกระบวนการได้
กระบวนการเคลือบแผงวงจรพิมพ์เป็นกระบวนการผลิตที่ซับซ้อนซึ่งผสมผสานวัสดุศาสตร์ การถ่ายเทความร้อน และการควบคุมที่แม่นยำ ประเด็นทางเทคนิคของมันดำเนินไปทั่วทั้งห่วงโซ่ของ "การตรวจจับและซ่อมแซมการดำเนินการเคลือบการออกแบบชั้นการเตรียมวัสดุ" ด้วยการเลือกใช้วัสดุที่แม่นยำ การวางแผนการวางซ้อนทางวิทยาศาสตร์ การควบคุมอุปกรณ์อัจฉริยะ และการตรวจสอบคุณภาพอย่างเข้มงวด ตัวชี้วัดประสิทธิภาพที่ครอบคลุมของแผงวงจรพิมพ์จึงสามารถปรับปรุงได้อย่างมีประสิทธิภาพ