


บอร์ด 6 เลเยอร์ หากเฉพาะชั้นบนและชั้นที่สองใช้ RF ให้ใช้เฉพาะ RO4350B ระหว่างสองชั้นนี้ และใช้ Tg fr4 สูงสำหรับ 4 เลเยอร์ที่เหลือ เป็นตัวเลขจริงในการลดต้นทุนวัสดุโดยรวมของบอร์ดลง 30% ถึง 60%
ซีรีส์ Rogers RO4000 เป็นบอร์ดหลักความถี่สูงที่ใช้กันมากที่สุดสำหรับการบีบอัดแบบผสม โดยมี Dk ที่เสถียรที่ 3.48 ± 0.05 และค่าการสูญเสียที่ประมาณ 0.0037@10GHz ซึ่งเป็นลำดับความสำคัญที่ต่ำกว่า fr4 หนึ่งลำดับ
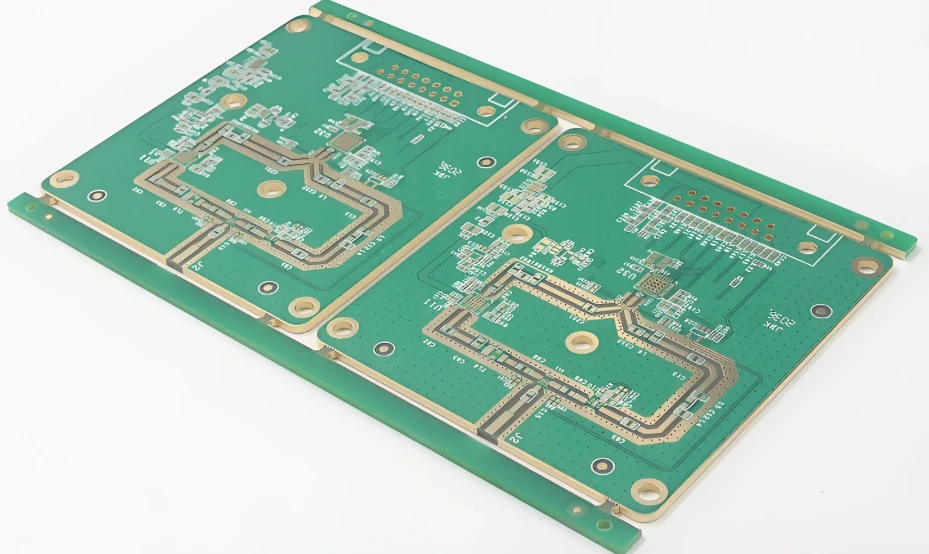
จากการควบคุม FR-4 เป็นวัสดุผสมของผ้าไฟเบอร์กลาสและอีพอกซีเรซิน โดยมี Dk อยู่ระหว่าง 4.2 ถึง 4.8 และดริฟท์ตามความถี่ อุณหภูมิ และความชื้น และ Df สูงถึง 0.018 ถึง 0.025 ข้อได้เปรียบของมันคือเพียงสองคำ: ราคาถูก ซึ่งเพียงพอสำหรับวงจรดิจิทัล แหล่งจ่ายไฟ และการจำลองความถี่ต่ำ การใช้ลิงก์ RF ระดับ GHz อาจกลายเป็นปัญหาคอขวดในแง่ของการสูญเสียการแทรกและความเสถียรของอิมพีแดนซ์
รูปแบบหลักของโครงร่างนี้คือการซ้อนทั้งสองเข้าด้วยกันแล้วกดเข้าด้วยกันในคราวเดียว:
หลักฐานหลัก: ขั้นแรกให้แยกแยะระหว่าง "แรงดันผสมได้" และ "แรงดันผสมยาก"
นี่คือสันปันน้ำที่กำหนดความสำเร็จหรือความล้มเหลวของโครงการ และกรณีรถชนหลายกรณีเกิดจากการไม่แยกแยะขั้นตอนนี้
ประเภทการบีบอัดแบบผสม (แนะนำ)
รุ่นตัวแทน: RO4350B, RO4003C, RO4835 และซีรีส์ไส้เซรามิกไฮโดรคาร์บอน RO4000/RO3000 อื่นๆ
ระบบเรซินมีความสัมพันธ์ที่ดีกับ FR-4 โดยมี CTE ในแกน Z ประมาณ 30-46 ppm/ องศา และเข้ากันได้ดีกับฟอยล์ทองแดง Tg มีค่าสูงถึงประมาณ 280 องศา และได้รับการออกแบบให้ผสมกับ FR-4
ห่วงโซ่อุปทานเติบโตเต็มที่ และมีโรงงานเพลทในประเทศจำนวนมากที่สามารถทำแม่พิมพ์อัดขึ้นรูปได้-เพียงครั้งเดียว โดยมีต้นทุนทางวิศวกรรมที่ควบคุมได้
ชนิดอัดผสมยาก (ใช้ด้วยความระมัดระวัง)
รุ่นตัวแทน: RT/duroid 5880, RO3003 และวัสดุ PTFE อื่นๆ
พลังงานพื้นผิวเพียง 18-20 mN/m และการยึดเกาะด้วยฟอยล์ทองแดงและตัวกลางต่ำมาก หากไม่มีการกระตุ้นพลาสมาล่วงหน้า คาดว่าจะมีการแยกชั้น CTE ของแกน Z สูงถึง 200~300 ppm/ องศา และแอมพลิจูดที่ไม่ตรงกันกับ FR-4 จะเพิ่มเป็นสองเท่า
หากจำเป็นต้องใช้จริง จะต้องเพิ่ม RO4350B เป็นเลเยอร์การเปลี่ยนแปลงบนทั้งสองด้านของ PTFE เพื่อดึงการกระจาย CTE ทิศทาง Z- ให้เป็นเส้นโค้งทีละน้อย - ด้วยกระบวนการมากเกินไป ต้นทุนวัสดุที่บันทึกไว้อาจถูกเติมเต็มกลับด้วยค่าธรรมเนียมการดำเนินการ
4 ต้นทุนของแรงกดดันแบบผสม (ความเสี่ยงหลักสี่ประการ)
การนำวัสดุสองอย่างที่มีบุคลิกแตกต่างกันอย่างมากมายมารวมกัน ปัญหาจะมุ่งเน้นไปที่สี่ด้าน:
การแยกชั้นและการพองตัวของชั้นต่างๆ (ที่ร้ายแรงที่สุด): CTE ที่ไม่ตรงกันคือสาเหตุที่แท้จริง CTE แกน Z- ของ fr4 มาตรฐานอยู่ที่ประมาณ 50-70 ppm/ องศา และ RO4000 อยู่ที่ประมาณ 30-46 ppm/ องศา เมื่อจุดสูงสุดของการบัดกรีแบบรีโฟลว์อยู่ที่ 245-260 องศา ความแตกต่างของการขยายตัวระหว่างทั้งสองจะสูงถึงหลายสิบไมโครเมตร ในการทดสอบจริง อัตราการหลุดออกของแผ่นแรงดันผสมที่ไม่ได้รับการปรับให้เหมาะสมสามารถสูงถึง 12% หลังจากการหมุนเวียนด้วยความร้อนที่ -40 องศา ~85 องศา หลุมที่ใหญ่ที่สุดคือการใช้แผ่นกึ่งแข็ง fr4 ธรรมดา (เช่น 1080) เพื่อขจัดชั้น Rogers ซึ่งเป็นอุบัติการณ์สูงที่จะเกิดอุบัติเหตุจากการหลุดร่อน
การบิดเบี้ยวมากเกินไป: ลามิเนตแบบอสมมาตรจะสร้างความเค้นตกค้างหลังจากการระบายความร้อนด้วยการอัด และการเสียรูปจากการดัดงออาจสูงถึง 1.2-2.5 มม./ม. กรณีที่ไม่รุนแรงอาจรวมถึงการยึดเกาะของตาข่ายเหล็ก SMT ที่ไม่ดีและการติดตั้งอนุสาวรีย์ BGA ในขณะที่กรณีที่รุนแรงอาจส่งผลให้ข้อต่อบัดกรีแตกหัก โดยทั่วไปการบิดเบี้ยวของแผ่นแรงดันผสมจะต้องได้รับการควบคุมภายใน 0.5% (ฉากที่มีความหนาแน่นของ BGA) และมาตรฐานหลวมคือ 0.75% (อ้างอิงถึง IPC-6012)
อิมพีแดนซ์ออฟเซ็ต: Dk ของ RO4350B อยู่ที่ประมาณ 3.48 และ fr4 อยู่ที่ประมาณ 4.2~4.8 หากสายสัญญาณความถี่สูงตัดผ่านชั้นไดอิเล็กทริก ขั้นตอนอิมพีแดนซ์จะเกิดขึ้น - เมื่อสายไมโครสตริปที่วัดได้ตัดผ่านจากชั้น fr4 ไปยังชั้น RO4350B จะมีการสร้างค่าพีคชั่วคราว +7 Ω ที่ขั้นตอน และคุณภาพของสัญญาณจะลดลงอย่างรวดเร็ว
การแตกร้าวของรูพรุนทองแดง: โครงสร้างแรงดันผสมต้องเผชิญกับแรงดึงอัดซ้ำๆ ในระหว่างการหมุนเวียนด้วยความร้อน ซึ่งกระจุกตัวอยู่ที่ส่วนเชื่อมต่อระหว่างชั้นทองแดงบนผนังรูพรุนและซับสเตรต หลังจากได้รับแสงเป็นเวลานาน- รูพรุนทองแดง (ปกติคือ 20-25 μ m) มีแนวโน้มที่จะเกิดรอยแตกขนาดเล็กตรงกลางผนังรูพรุน ซึ่งท้ายที่สุดจะนำไปสู่วงจรเปิด