


ในการผลิตบอร์ดความถี่สูง-ของ Rogers การเบี่ยงเบนการจัดตำแหน่งการเคลือบและการหดตัวของวัสดุคือปัญหาคอขวดหลักที่จำกัดผลผลิตและส่งผลต่อประสิทธิภาพการทำงานของ RF โดยเฉพาะอย่างยิ่งในโครงสร้างไฮบริดของ Rogers+FR-4 ซึ่งความยากลำบากในการควบคุมปัญหานี้เพิ่มขึ้นแบบทวีคูณ
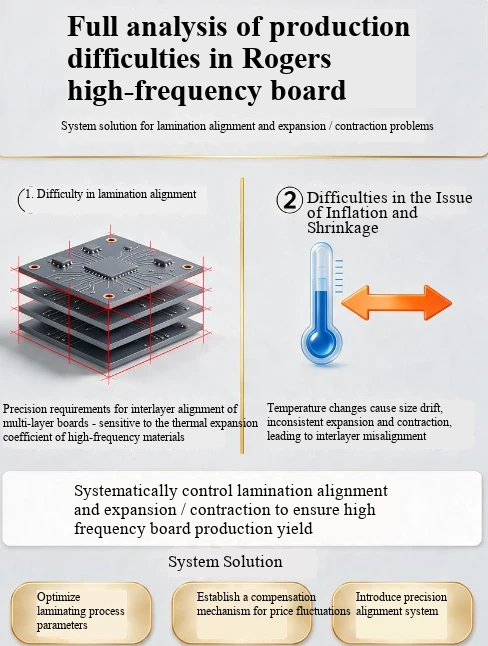
สาเหตุพื้นฐานของปัญหาหลักทั้งสอง
สาเหตุหลักสามประการของปัญหาเงินเฟ้อและการหดตัว
CTE ไม่ตรงกัน: CTE แกน Z- ของ FR ธรรมดา- 4 คือ 50-70 ppm/ องศา ในขณะที่ CTE แกน Z ของวัสดุ Rogers ที่ใช้ PTFE สามารถเข้าถึง 200-300 ppm/ องศา ความแตกต่างใน CTE ในระนาบระหว่าง RO4350B และ FR-4 ยังสามารถสูงถึง 50 ppm/ องศา แอมพลิจูดการหดตัวระหว่างการบีบอัดและการบัดกรีแบบรีโฟลว์จะแตกต่างกัน ซึ่งทำให้เกิดการเบี่ยงเบนขนาด ความเข้มข้นของความเค้นระหว่างชั้น และการบิดเบี้ยวของการแยกชั้นอย่างรุนแรง
การสะสมการเปลี่ยนรูปของกระบวนการ: ในระหว่างกระบวนการอัด เรซินแผ่นกึ่งแข็งตัว (PP) จะไหลและแข็งตัว ส่งผลให้เกิดการบีบอัดในทิศทาง X/Y ที่ 0.08% -0.12%; หลังจากแกะสลักฟอยล์ทองแดงด้านในแล้ว ความเค้นจากการกลิ้งจะถูกปล่อยออกมา เมื่อความหนาของทองแดงมากกว่าหรือเท่ากับ 2 ออนซ์ ผลการเปลี่ยนรูปจะถูกขยายเพิ่มเติม และการเบี่ยงเบนของบอร์ดหลายชั้นจะเกินได้อย่างง่ายดายหลังจากสะสมทีละชั้น
แอนไอโซโทรปีของวัสดุ: แผ่นความถี่สูง-ของโรเจอร์สได้รับผลกระทบจากทิศทางของการทอใยแก้วและการไหลของเรซิน และมีความแตกต่างตามธรรมชาติในค่าสัมประสิทธิ์การขยายตัวและการหดตัวของทิศทาง X/Y ความแตกต่างสูงสุดของการขยายและการหดตัวระหว่างขอบบอร์ดและแกนของบอร์ดสามารถอยู่ที่ 0.03% และการชดเชยสเกลแบบรวมแบบเดิมไม่สามารถครอบคลุมการเสียรูปที่ไม่เป็นเชิงเส้นดังกล่าวได้เลย
2. ปัญหาหลักในการจัดตำแหน่งแบบลามิเนต
ค่าเผื่อออฟเซ็ตระหว่างชั้นของบอร์ดหลายชั้น-ทั่วไปคือ ± 75 μ m 125 μ m ในขณะที่บอร์ดความถี่สูง-ต้องการการควบคุมภายใน ± 50 μ m และบอร์ดความถี่สูง-end HDI สูง-ยังต้องการ ± 25 μ m อีกด้วย การขยายตัวและการหดตัวแบบอะซิงโครนัสของวัสดุที่แตกต่างกัน รวมถึงการสะสมของการเสียรูปในโครงสร้างหลาย-ชั้น สามารถนำไปสู่การเปลี่ยนตำแหน่งของรูปแบบชั้นระหว่างชั้นและการวางแนวของรูที่ไม่ตรง ซึ่งท้ายที่สุดทำให้เกิดการบิดเบือนการส่งสัญญาณ ความต้านทานไม่ต่อเนื่อง การเบี่ยงเบนการเจาะสั้นภายใน และปัญหาเศษอื่น ๆ
ระบบการแก้ปัญหาแบบกำหนดเป้าหมาย
1. การเพิ่มประสิทธิภาพวัสดุเบื้องต้นและการซ้อน
การออกแบบการวางซ้อนแบบสมมาตร: ตรวจสอบให้แน่ใจว่าบอร์ดทั้งหมดมีการกระจายอย่างสมมาตรรอบๆ ชั้นกลาง หลีกเลี่ยงการบิดเบี้ยวและการเสียรูปฝ่ายเดียวที่เกิดจากโครงสร้างที่ไม่สมมาตรตั้งแต่ราก
เพิ่มชั้นบัฟเฟอร์การเปลี่ยนผ่าน: ใส่ PP ที่เติมเซรามิกและวัสดุการเปลี่ยนผ่านอื่นๆ ระหว่าง Rogers และ FR-4 เพื่อให้การเปลี่ยนผ่านของการเปลี่ยนแปลง CTE ราบรื่น ซึ่งสามารถลดความเครียดระหว่างชั้นได้มากกว่า 60% ในเวลาเดียวกัน ให้เลือกแผ่นกึ่งแข็งพิเศษที่เข้ากันได้กับวัสดุพิมพ์ทั้งสองเพื่อปรับปรุงเอฟเฟกต์การเชื่อมต่อ
การปรับสภาพวัสดุ: ก่อนการบีบอัด พื้นผิว Rogers จะถูกทำให้แห้งในสุญญากาศที่ 80 องศา /4 ชั่วโมง และพื้นผิว PTFE จะถูกกระตุ้นเพิ่มเติมที่พื้นผิวเพื่อขจัดความชื้นอย่างสมบูรณ์ ปรับปรุงการยึดเกาะด้วยแผ่น PP และหลีกเลี่ยงการเสียรูปในการดูดซับความชื้นในระหว่างการประมวลผลในภายหลัง
2. เทคโนโลยีการชดเชยที่แม่นยำสำหรับความผันผวนของราคา
การสร้างแบบจำลองการชดเชยแบบไดนามิก: ละทิ้งการปรับขนาดเชิงเส้นค่าเดียวแบบดั้งเดิม การสร้างฐานข้อมูลการขยายและการหดตัวที่เป็นอิสระสำหรับแบบจำลองวัสดุ ความหนาของแผ่น และชั้นต่างๆ ตั้งค่าสัมประสิทธิ์การชดเชยอย่างอิสระในทิศทาง X/Y และแบ่งแผ่นทั้งหมดออกเป็นส่วนต่างๆ ของตาราง โดยมีจุดศูนย์กลางของแผ่นเป็นจุดกำเนิดสำหรับการชดเชยที่แตกต่างกัน โดยปรับให้เข้ากับความแตกต่างการเสียรูประหว่างขอบแผ่นและจุดศูนย์กลางของแผ่น
การสร้างแบบจำลองแบบแบ่งกลุ่มของห่วงโซ่กระบวนการ: สำหรับกลไกการเปลี่ยนรูปของกระบวนการหลักทั้งสามกระบวนการหลังจากการแกะสลัก การกด และการเจาะที่ชั้นใน ตัวแปรการเปลี่ยนรูปที่สอดคล้องกันจะถูกคำนวณแยกกัน ข้อมูลการขยายและการหดตัวของแต่ละขั้นตอนจะรวมอยู่ในระบบการชดเชยล่วงหน้าเพื่อหลีกเลี่ยงการสะสมของการเสียรูปทีละชั้น
การสอบเทียบซ้ำข้อมูลบอร์ดแรก: ตั้งค่าเป้าหมายการทดสอบการขยายและการหดตัวและวงแหวนการจัดตำแหน่งระหว่างชั้นที่ขอบกระบวนการด้านใน วัดข้อมูลออฟเซ็ตเป้าหมายหลังจากกดบอร์ดแรก และใช้เป็นค่าชดเชยก่อนการเปิดตัวสำหรับการผลิตชุดต่อๆ ไป เพื่อทำซ้ำอย่างต่อเนื่องและปรับความแม่นยำของการชดเชยให้เหมาะสมที่สุด
3. กระบวนการจัดตำแหน่งการเคลือบที่มีความแม่นยำสูง
อัปเกรดระบบการกำหนดตำแหน่ง: สำหรับบอร์ดความถี่สูง-ที่มีมากกว่า 20 ชั้น จะใช้การวางตำแหน่งสี่ช่อง (พินแลม)+วิธีการวางตำแหน่งแบบผสมร้อนละลาย/หมุดย้ำ แทนการวางตำแหน่งสองพินแบบเดิม เพื่อควบคุมความแม่นยำในการจัดตำแหน่งพื้นฐานภายใน ± 25 μ m
กระบวนการให้ความร้อนและการเชื่อมด้วยแรงดันทีละขั้นตอน: การใช้เส้นโค้งการให้ความร้อนและแรงดันที่เพิ่มขึ้นแบบแบ่งส่วน ส่วนอุณหภูมิต่ำ-ช่วยให้เรซินไหลได้เต็มที่และเติมเต็มช่องว่าง และส่วนอุณหภูมิสูง-จะทำการเชื่อมโยงข้าม-และการบ่มให้สมบูรณ์ หลีกเลี่ยงการเสียรูปเฉพาะจุดที่เกิดจากการให้ความร้อนอย่างรวดเร็วและสูญเสียการควบคุมการไหลของกาว หลังจากการบีบอัดเสร็จสิ้น ให้ค่อยๆ ทำให้เย็นลงจนถึงอุณหภูมิห้องภายใต้แรงดัน จากนั้นกดด้วยความเย็นนานกว่า 2 ชั่วโมงเพื่อคลายความเค้นที่ตกค้างระหว่างชั้นทั้งหมด
การสร้างภาพโดยตรงด้วยเลเซอร์ LDI: การเปลี่ยนการเปิดรับแสงฟิล์มแบบเดิมด้วยอุปกรณ์ LDI ช่วยลดข้อผิดพลาดในการขยายและการหดตัวของตัวฟิล์มได้อย่างสมบูรณ์ ด้วยความแม่นยำในการรับแสงที่ ± 0.005 มม. ในเวลาเดียวกัน อุปกรณ์สามารถคำนวณค่าการขยายและการหดตัวแบบเรียลไทม์-โดยอิงตามรูวางตำแหน่งบนขอบบอร์ด และดำเนินการชดเชยการยืดแบบปรับได้บนกราฟิกโดยอัตโนมัติ
4. การตรวจจับกระบวนการทั้งหมดและการควบคุม-ลูปแบบปิด
หลังจากการบีบอัด ความบังเอิญระหว่างรูเจาะและแผ่นบัดกรีจะถูกตรวจสอบ 100% โดยอุปกรณ์รังสีเอกซ์- เพื่อให้แน่ใจว่าค่าเบี่ยงเบนของการวางตำแหน่งระหว่างชั้นจะถูกควบคุมภายใน ± 50 μ m
ทำการตรวจสอบอิมพีแดนซ์แบบเต็มบนชั้นสัญญาณหลักเพื่อตรวจสอบว่าส่วนเบี่ยงเบนความหนาของตัวกลางอยู่ภายในช่วงที่ควบคุมได้หรือไม่ และหลีกเลี่ยงการเบี่ยงเบนอิมพีแดนซ์ที่เกิดจากการวางแนวที่ไม่ถูกต้องของการเคลือบ
ดำเนินการทดสอบความแข็งแรงการลอก 100% บนผลิตภัณฑ์สำเร็จรูปเพื่อให้แน่ใจว่าแรงยึดเหนี่ยวระหว่างชั้นมากกว่าหรือเท่ากับ 1.2kN/m และตรวจสอบความเสถียรของกระบวนการเคลือบจากมุมมองความน่าเชื่อถือ